
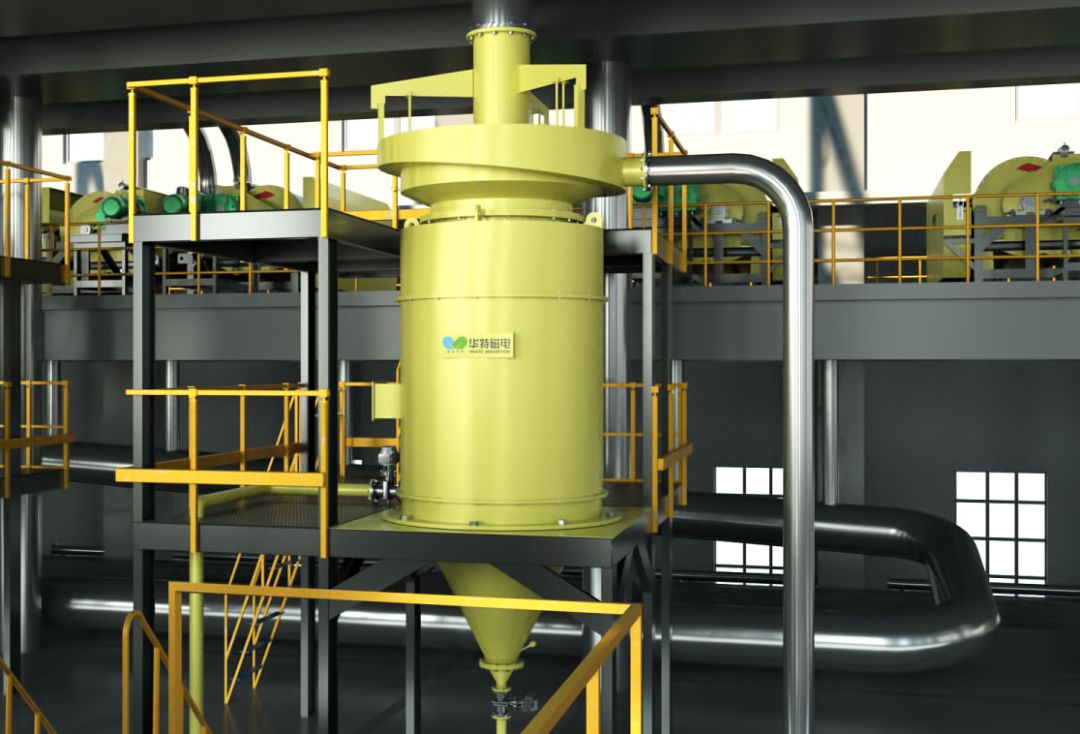
ଚୁମ୍ବକୀୟ ସଂଗୃହିତତା ଯୋଗୁଁ, ଚୁମ୍ବକୀୟ ଅନ୍ତର୍ଭୁକ୍ତିକରଣ ପ୍ରକ୍ରିୟାରେ, "ଚୁମ୍ବକୀୟ ଅନ୍ତର୍ଭୁକ୍ତିକରଣ" ଏବଂ "ଅଣ-ଚୁମ୍ବକୀୟ ଅନ୍ତର୍ଭୁକ୍ତିକରଣ" ଉତ୍ପାଦନ କରିବା ସହଜ, ଯାହା ସାନ୍ଦ୍ରତାର ଗ୍ରେଡକୁ ଗମ୍ଭୀର ଭାବରେ ପ୍ରଭାବିତ କରେ। ୱାଲ୍ଟ ଦ୍ୱାରା ସ୍ୱାଧୀନ ଭାବରେ ବିକଶିତ ସମ୍ପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତ ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ଧୋଇବା ଏବଂ ସାନ୍ଦ୍ରତା ମେସିନ୍ ହେଉଛି ଏକ ନୂତନ ପିଢ଼ିର ଦୁର୍ବଳ ଚୁମ୍ବକୀୟ କ୍ଷେତ୍ର ଚୁମ୍ବକୀୟ ପୃଥକୀକରଣ ଉପକରଣ। ଏହା ଚୁମ୍ବକୀୟ ବଳ, ଗୁରୁତ୍ୱାକର୍ଷଣ, ଉଆସ, କେନ୍ଦ୍ରାନୁଗାମୀ ବଳ, ଇତ୍ୟାଦି ବ୍ୟାପକ ବଳ କ୍ଷେତ୍ରଗୁଡ଼ିକୁ ବ୍ୟାପକ ଭାବରେ ବିଚାର କରେ। ମିଳିତ ଭାବରେ, କାର୍ଯ୍ୟକ୍ଷମ ପାରାମିଟରଗୁଡ଼ିକ ଅୟସ୍କର ଗୁଣ ଅନୁଯାୟୀ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସଜାଡ଼ି ଦିଆଯାଏ, ଯାହା ଚୁମ୍ବକୀୟ ଖଣିଜରେ ସିଲିକନ୍, ଫସଫରସ୍ ଏବଂ ସଲଫର ଭଳି ଅଶୁଦ୍ଧିର ପରିମାଣକୁ ପ୍ରଭାବଶାଳୀ ଭାବରେ ହ୍ରାସ କରିପାରିବ, ଏବଂ ଉଚ୍ଚ-ଗ୍ରେଡ୍ ମ୍ୟାଗ୍ନେଟାଇଟ୍ ସାନ୍ଦ୍ରତା ଏବଂ ମଧ୍ୟବର୍ତ୍ତୀ ଉତ୍ପାଦ ଯେପରିକି ସାନ୍ଦ୍ରତା ଯେପରିକି ଚୁମ୍ବକୀୟ ପୃଥକୀକରଣ ପ୍ରକ୍ରିୟାରେ ପୂର୍ବରୁ ଯୋଗ୍ୟତା ହାସଲ କରିପାରିବ। ଚୁମ୍ବକୀୟ ସମ୍ବେଦନଶୀଳତାର ଲାଭଦାୟକ କାର୍ଯ୍ୟ ପାଇଁ ଚୂଡ଼ାନ୍ତ ସାନ୍ଦ୍ରତା ଉପଯୁକ୍ତ, ଯାହା ମୋ ଦେଶର ଲୁହା ସାନ୍ଦ୍ରତାକୁ "ଅଶୁଦ୍ଧିକରଣ ଏବଂ ହ୍ରାସ" ରଣନୀତି କାର୍ଯ୍ୟକାରୀ କରିବା ପାଇଁ ଏକ ନୂତନ ପଥ ଖୋଲିଥାଏ।
କାର୍ଯ୍ୟ ସିଦ୍ଧାନ୍ତ
ଅଳଙ୍କାରକୁ ଅଳଙ୍କାର ଫିଡିଂ ହପର ଏବଂ ଅଳଙ୍କାର ଫିଡିଂ ପାଇପ୍ ଦ୍ୱାରା ଏଲୁଟ୍ରିଏସନ୍ ମେସିନର ମଧ୍ୟ ଏବଂ ଉପର ଅଂଶରେ ଦିଆଯାଏ ଏବଂ ଫ୍ଲସିଂ ପାଣି ଦ୍ୱାରା ଧୋଇ ଦିଆଯାଏ। ଦୁଇଟି କଏଲ ମଧ୍ୟରେ ଏବଂ ଯେତେବେଳେ କଏଲ ବନ୍ଦ କରାଯାଏ, ଯେହେତୁ ନିମ୍ନଗାମୀ ଚୁମ୍ବକୀୟ ଶକ୍ତି ବହୁତ ଦୁର୍ବଳ ହୋଇଯାଏ, ଏହାକୁ ଉଚ୍ଚ-ଗତିର ଘୂର୍ଣ୍ଣନ ଉପର ଜଳ ପ୍ରବାହ ଦ୍ୱାରା କିଆରି ଏବଂ ବିସ୍ତାର କରାଯାଏ, ଯାହା ଫଳରେ ଏକକ ଗ୍ୟାଙ୍ଗ, ଅଳଙ୍କାର ସ୍ଲାଇମ୍ ଏବଂ ସଂଯୁକ୍ତ ଜୀବ ଏଥିରେ ମିଶ୍ରିତ ହୁଅନ୍ତି, ବିଶେଷକରି ଦୁର୍ବଳ ସଂଯୁକ୍ତ ଜୀବ। ଦ୍ରୁତ ବେଲ୍ଟ ଉପରକୁ ଥାଏ, ଏବଂ ଅପେକ୍ଷାକୃତ ଶକ୍ତିଶାଳୀ ଘୂର୍ଣ୍ଣନ ଉପର ଜଳ ପ୍ରବାହର ପ୍ରଭାବରେ, ଏହା ଓଭରଫ୍ଲୋ ଧାରକୁ ଉଠିଥାଏ ଏବଂ ମୁଖ୍ୟତଃ ସଂଲଗ୍ନ ଶରୀର ଦ୍ୱାରା ଗଠିତ ଟେଲିଂ ହେବା ପାଇଁ ନିଷ୍କାସିତ ହୁଏ।
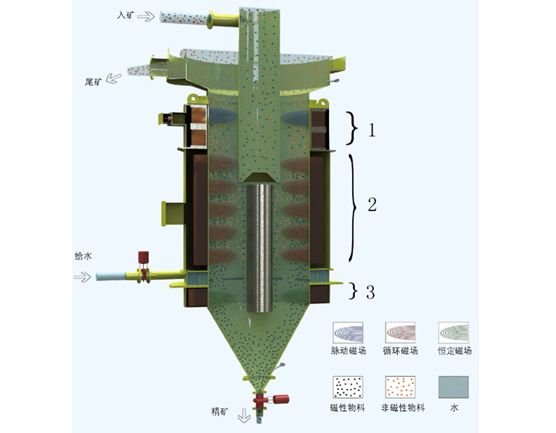
ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ପ୍ୟାନିଂ ଚୟନ ମେସିନର କାର୍ଯ୍ୟ ନୀତି
ବିଦ୍ୟୁତୀକରଣ କଏଲ ଦ୍ୱାରା ସୃଷ୍ଟି ହୋଇଥିବା ଚୁମ୍ବକୀୟ କ୍ଷେତ୍ର ଦ୍ୱାରା ଅଳଙ୍କାରରେ ଥିବା ଚୁମ୍ବକୀୟ ଖଣିଜ ପଦାର୍ଥଗୁଡ଼ିକ ଚୁମ୍ବକୀୟ ହୋଇଯାଏ, ଏବଂ ଚୁମ୍ବକୀୟ ଚୁମ୍ବକୀୟ ଅର୍କ କଣିକାଗୁଡ଼ିକ ଚୁମ୍ବକୀୟ ଦ୍ୱିପୋଲରେ ପରିଣତ ହୁଏ, ଏବଂ ଅନେକ ଚୁମ୍ବକୀୟ ଦ୍ୱିପୋଲ ପରସ୍ପରକୁ ଆକର୍ଷିତ କରି ଚୁମ୍ବକୀୟ ଶୃଙ୍ଖଳ ଗଠନ କରନ୍ତି। ଯେତେବେଳେ କଏଲକୁ ବନ୍ଦ କରାଯାଏ, ସେତେବେଳେ ଉଚ୍ଚ-ଗତି ଘୂର୍ଣ୍ଣନ ଏବଂ ବୃଦ୍ଧି ପାଉଥିବା ଜଳ ପ୍ରବାହର କ୍ରିୟା ଅଧୀନରେ ଅକ୍ଷୀୟ କିଆରିଂ ଦ୍ୱାରା ପାୱାର ଅଫ୍ର ତତ୍କାଳ ଫ୍ଲକ୍ସ ଲିଙ୍କେଜ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ବିସ୍ତାରିତ ହୁଏ। ପରବର୍ତ୍ତୀ କଏଲକୁ ଶକ୍ତିଶାଳୀ ଏବଂ ଡି-ଶକ୍ତିଶାଳୀ କରିବା ସମୟରେ ଉପରୋକ୍ତ ପ୍ରକ୍ରିୟା ପୁନରାବୃତ୍ତି ହୁଏ। ଏହି ପ୍ରକ୍ରିୟା ଅନେକ ଥର ପାଇଁ କରାଯାଏ, ଯାହା ଦ୍ଵାରା ଉଚ୍ଚ-ଗ୍ରେଡ୍ ମ୍ୟାଗ୍ନେଟାଇଟ୍ ସାନ୍ଦ୍ରତା ପାଇବା ପାଇଁ ଏଲୁଟ୍ରିଏସନ୍ ମେସିନରେ ଚୁମ୍ବକୀୟ ସାମଗ୍ରୀକୁ ଅନେକ ଥର ଚୟନ କରାଯାଇପାରିବ, ଏବଂ ସେହି ସମୟରେ, SiO2 ପରି ଅଶୁଦ୍ଧତାର ପରିମାଣ ମଧ୍ୟ ହ୍ରାସ ପାଇଥାଏ।
ୱାସିଂ ମେସିନର ନିୟନ୍ତ୍ରଣ ପ୍ରକ୍ରିୟା
ଇଲୁଟ୍ରିଏସନ୍ ମେସିନ୍ ଦୁଇଟି-ଆବେଶ ନିୟନ୍ତ୍ରଣ ଗ୍ରହଣ କରେ, ଅର୍ଥାତ୍, ଓଭରଫ୍ଲୋ ସାନ୍ଦ୍ରତା ଏବଂ ଅଣ୍ଡରଫ୍ଲୋ ସାନ୍ଦ୍ରତା ହେଉଛି ନିୟନ୍ତ୍ରଣ ଲକ୍ଷ୍ୟ। ଓଭରଫ୍ଲୋ ସାନ୍ଦ୍ରତା ଚୁମ୍ବକୀୟ କ୍ଷେତ୍ର ବଳର ପରିମାଣ ଦ୍ୱାରା ନିୟନ୍ତ୍ରିତ ହୁଏ, ଏବଂ ଅଣ୍ଡରଫ୍ଲୋ ସାନ୍ଦ୍ରତା ତଳ ଭଲଭ୍ ଖୋଲିବା ଦ୍ୱାରା ନିୟନ୍ତ୍ରିତ ହୁଏ। ନିୟନ୍ତ୍ରଣ ବ୍ୟବସ୍ଥାରେ, ଓଭରଫ୍ଲୋ ସାନ୍ଦ୍ରତା ଏବଂ ଅଣ୍ଡରଫ୍ଲୋ ସାନ୍ଦ୍ରତାର ଲକ୍ଷ୍ୟ ମୂଲ୍ୟ ସ୍ଥିର କରି, ନିୟନ୍ତ୍ରଣ ବ୍ୟବସ୍ଥା ଏକ ବୁଦ୍ଧିମାନ ନିୟନ୍ତ୍ରଣ ଆଲଗୋରିଦମ ଗ୍ରହଣ କରେ ଯାହା ଦ୍ୱାରା ଲକ୍ଷ୍ୟ ମୂଲ୍ୟ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟ ପରିସର ମଧ୍ୟରେ ରହେ।
ଯେତେବେଳେ ଅୟସ୍କ ଖାଦ୍ୟ ପରିମାଣ ଅସ୍ଥିର ଥାଏ, ସେତେବେଳେ ନିୟନ୍ତ୍ରଣ ବ୍ୟବସ୍ଥା ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଏଲୁଟ୍ରିଏସନ୍ ମେସିନ୍ ଭିତରେ ଥିବା ତଳ ପ୍ରବାହ ସାନ୍ଦ୍ରତାର ପରିବର୍ତ୍ତନ ଅନୁସାରେ ତଳ ଭଲଭ୍କୁ ସଜାଡ଼ିବ, ଯାହା ଫଳରେ ଏଲୁଟ୍ରିଏସନ୍ ମେସିନ୍ ଭିତରେ ଥିବା ଚୁମ୍ବକୀୟ ମାଧ୍ୟମ ଅପରିବର୍ତ୍ତିତ ରହିବ ଏବଂ ଏକ ସ୍ଥିର ସଜାଡ଼ି ପରିବେଶ ବଜାୟ ରଖିବ; ଯେତେବେଳେ ଜଳ ଯୋଗାଣ ଅସ୍ଥିର ଥାଏ, ସେତେବେଳେ ନିୟନ୍ତ୍ରଣ ବ୍ୟବସ୍ଥା ୱାସିଂ ମେସିନ୍ ର ଓଭରଫ୍ଲୋ ସାନ୍ଦ୍ରତାର ପରିବର୍ତ୍ତନ ଅନୁସାରେ ଚୁମ୍ବକୀୟ କ୍ଷେତ୍ରର ତୀବ୍ରତାକୁ ସଜାଡ଼ିଥାଏ ଯାହା ଦ୍ୱାରା ସାନ୍ଦ୍ରତା ସୂଚକାରର ସ୍ଥିରତା ସୁନିଶ୍ଚିତ ହୁଏ।
ସ୍ୱୟଂଚାଳିତ ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ପ୍ୟାନିଂ ଏବଂ ଚୟନ ମେସିନ୍ ଉନ୍ନତ PID-ସ୍ୱୟଂଚାଳିତ ଅପ୍ଟିମାଇଜେସନ୍ ନିୟନ୍ତ୍ରଣ ପଦ୍ଧତି ଗ୍ରହଣ କରେ, ଯାହାକୁ ମାନୁଆଲ୍ ଡ୍ୟୁଟିର ଆବଶ୍ୟକତା ନାହିଁ ଏବଂ ସର୍ବଦା ସର୍ବୋତ୍ତମ ଅବସ୍ଥାରେ କାମ କରେ। ଇଣ୍ଟରନେଟ୍ ଅଫ୍ ଥିଙ୍ଗସ୍ ପ୍ରଯୁକ୍ତିବିଦ୍ୟା ବ୍ୟବହାର କରି, ଅପରେଟିଂ ପାରାମିଟରଗୁଡ଼ିକୁ ଦୂରବର୍ତ୍ତୀ କ୍ଲାଉଡ୍ ପ୍ଲାଟଫର୍ମକୁ ସ୍ଥାନାନ୍ତରିତ କରାଯାଏ, ଏବଂ ସମଗ୍ର ଜୀବନଚକ୍ର ପରିଚାଳନା କରିବା ପାଇଁ ଉପକରଣ ପାଇଁ ଇଲେକ୍ଟ୍ରୋନିକ୍ ଫାଇଲ୍ ସ୍ଥାପନ କରାଯାଏ; ଆମ କମ୍ପାନୀର ଖଣିଜ ପ୍ରକ୍ରିୟାକରଣ ବିଶେଷଜ୍ଞମାନେ ବ୍ୟବହାରକାରୀମାନଙ୍କୁ ଉତ୍ତମ ସେବା ପ୍ରଦାନ କରିବା ପାଇଁ ଦୂରବର୍ତ୍ତୀ ମନିଟରିଂ ପ୍ଲାଟଫର୍ମ ମାଧ୍ୟମରେ ୱାଶିଂ ମେସିନର ଖଣିଜ ପ୍ରକ୍ରିୟାକରଣ ପାରାମିଟରଗୁଡ଼ିକୁ ଦୂରବର୍ତ୍ତୀ ଭାବରେ ଆଡଜଷ୍ଟ କରିପାରିବେ।
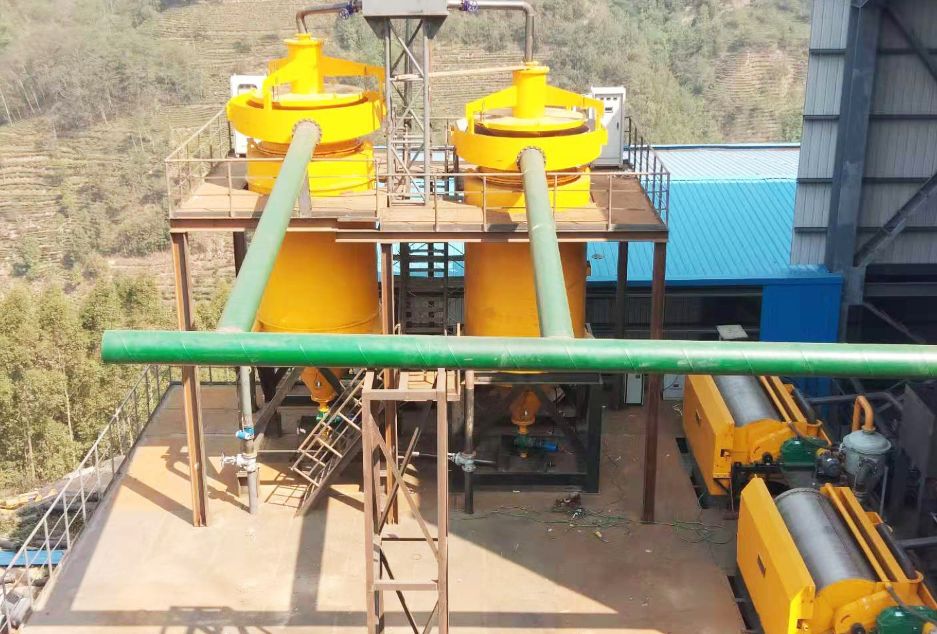
ଇଲେକ୍ଟ୍ରୋମ୍ୟାଗ୍ନେଟିକ୍ ପ୍ୟାନିଂ ଚୟନ ମେସିନର ପ୍ରୟୋଗ କେସ୍
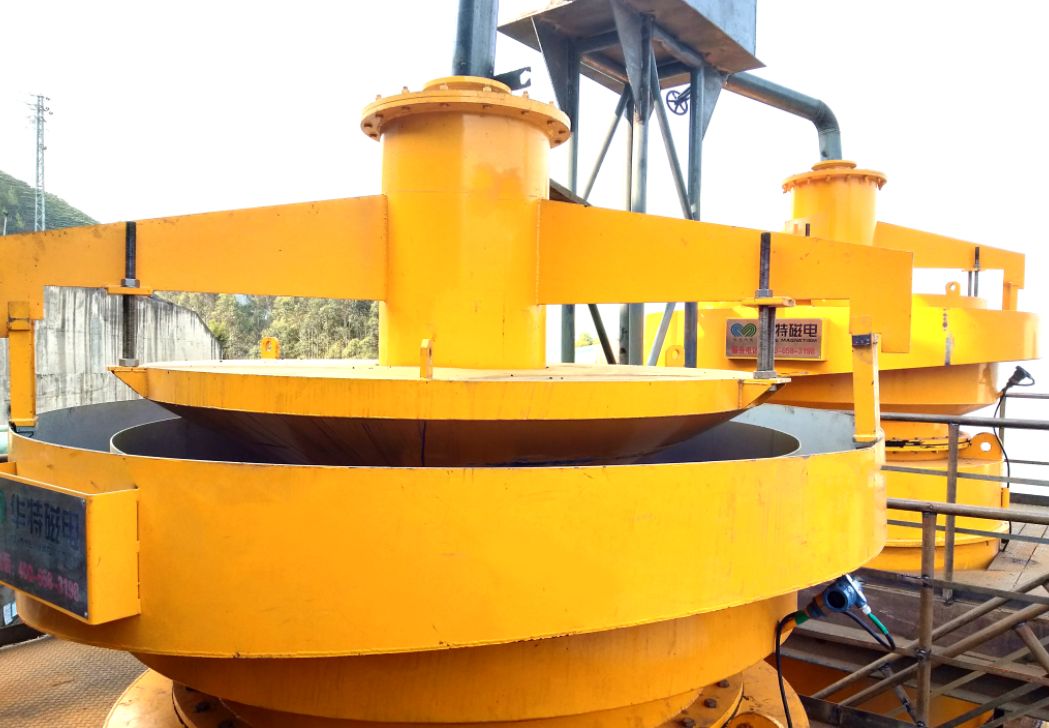
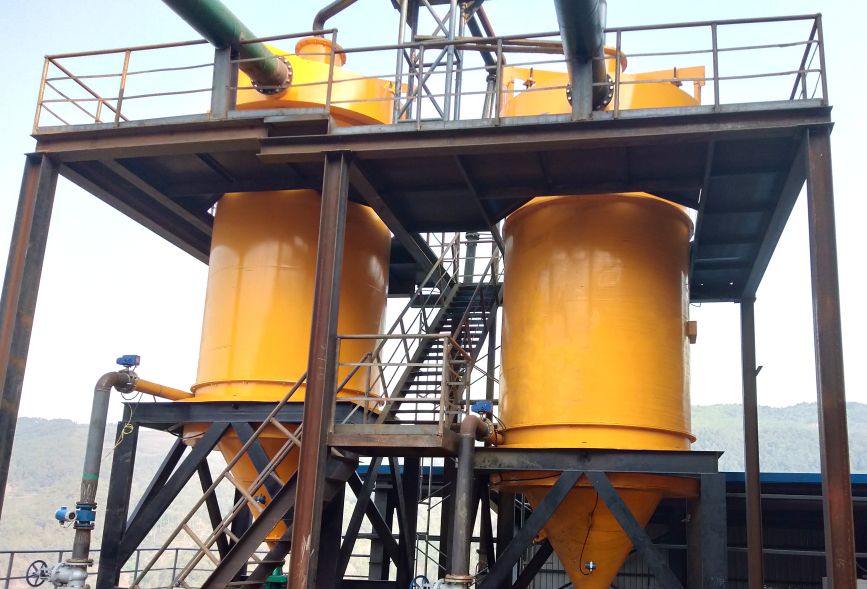
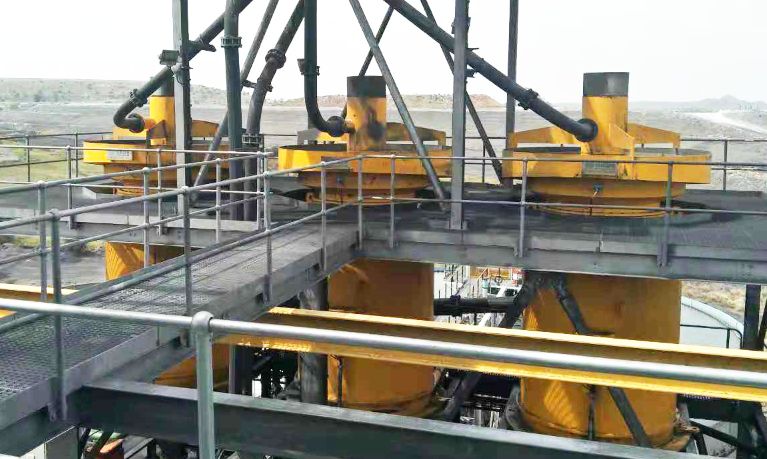
ପୋଷ୍ଟ ସମୟ: ମାର୍ଚ୍ଚ-୨୧-୨୦୨୨